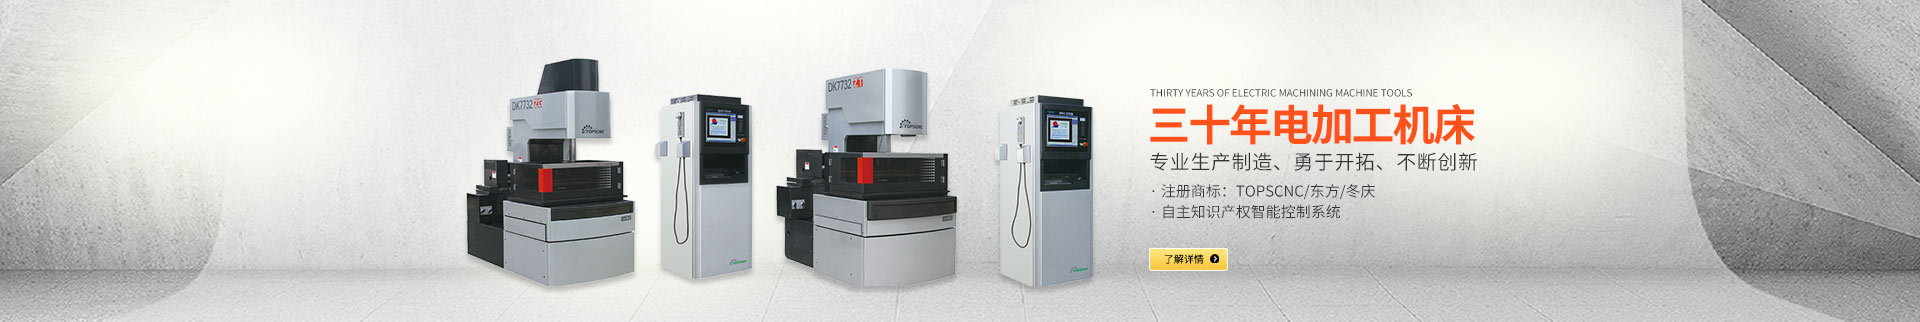
现代精密制造体系中,微小深孔、异形斜孔的加工质量直接决定零部件的流体控制、散热及装配性能。电火花小孔机作为典型的特种加工设备,依托脉冲放电蚀除材料的加工模式,突破传统机械钻孔的工艺边界,完成各类导电工件微孔成型作业。机械钻头切削过程产生的机械应力,如同潜藏在工件内部的外力扰动,极易引发薄壁构件形变、孔位偏移、刀具崩损等一系列加工问题。
电火花小孔机以非接触放电加工特性规避机械切削应力干扰,实现高难度小孔的稳定成型,是模具、高级零部件制造领域至关重要的加工载体。

一、电火花小孔机工作机理与结构特性
设备依靠脉冲放电的电蚀效应完成加工,以中空管状电极作为加工载体,在电极与工件之间施加脉冲电压,工作介质贯穿电极内部,承担冷却、排屑、消电离的多重作用。当电极与工件维持合理间隙时发生火花放电,局部瞬时高温使工件材料熔化气化,熔融产物被高速流动的介质冲刷脱离加工区域,逐步蚀除材料形成孔洞轮廓。
区别于常规切削机床,整机不依靠机械挤压剪切去除材料,不受工件材料硬度约束。设备由脉冲电源、伺服进给机构、工作介质循环系统与数控单元协同组成,进给机构实时适配放电状态动态调节电极位置,维持稳定放电间隙。数控架构可支持多轴协同运动,能够应对曲面、斜向点位的打孔需求,适配车间连续化的特种加工工况。
二、核心应用价值
1.摆脱硬度制约,实现难加工材料制孔
传统钻孔工艺中,材料硬度越高,刀具损耗越严重。电火花小孔机加工效果不取决于工具与工件的硬度差,可对高硬度合金类工件开展小孔加工,规避刀具磨损带来的孔形失准问题,拓展微孔加工的材料适用范围,解决传统工艺难以攻克的制孔难题。
2.无机械切削力,保护薄壁精密构件
对于薄壁、易变形类工件,机械钻削带来的挤压力极易造成构件形变。本设备属于非接触式加工,不存在机械切削应力,工件本体不会承受外力冲击,有效保障薄壁件成型后的形态完整,减少变形、崩边缺陷,维持微孔几何形态的一致性。
3.适配复杂孔位,丰富工艺实现能力
面对斜面孔、曲面点位以及大深径比深小孔,常规钻头极易出现偏摆、折断。本设备依托数控定位能力,可完成非平面点位的打孔作业,实现深小孔稳定成型。同时可作为配套工艺设备,完成后续特种加工工序的工艺预制孔,打通整套零部件加工链路,优化车间工艺排布。
4.稳定批量加工,优化综合生产消耗
在群孔批量加工场景下,设备可依托数控程序完成点位自动切换,减少人工干预。稳定的放电控制降低废品产生概率,规避频繁更换切削刀具带来的耗材损耗与停机时间,有效提升工位作业连续性,改善微孔加工工序的综合效益。
三、设备使用管控要点
电火花小孔机加工稳定性,依赖整套辅助系统的状态维持。作业阶段需要保证工作介质循环过滤系统正常运行,杂质堆积会干扰放电状态,影响孔壁成型质量。电极装夹需要保证同轴度,避免偏斜造成放电异常,降低电极非正常损耗。
生产过程中需要匹配合理的放电工况,依据工件材质调整加工条件。定期对导轨、伺服进给单元开展维护保养,做好过滤组件的检查更换。保持放电回路状态完好,及时排查系统隐患,以此长期保障小孔成型精度与设备运行可靠性。
四、结语
电火花小孔机是特种加工领域针对微孔成型的核心装备,它跳出传统切削的工艺逻辑,以电蚀加工开辟精密小孔的实现路径。制造业不断向着精密化、特殊构件定制化方向发展,零部件对于微小孔洞的加工要求持续提升。设备凭借无切削应力、适配高硬度材料、可加工复杂点位的优势,补齐传统加工工艺短板,持续为精密零部件生产提供可靠的制孔解决方案,助力制造企业攻克微孔加工的工艺难点。