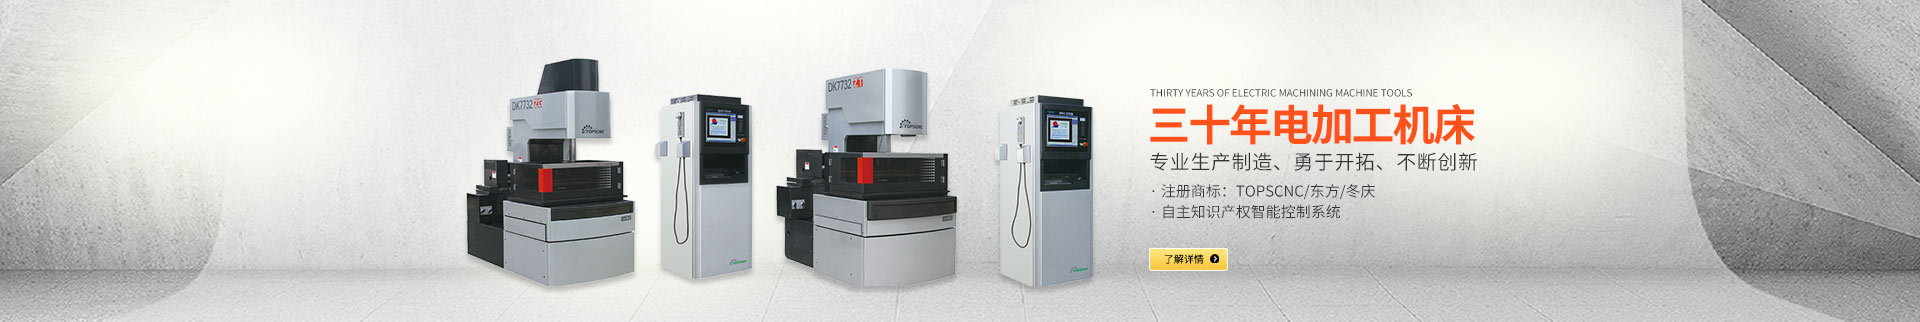
电火花线切割工艺依靠电极丝脉冲放电蚀除金属材料,常规机型仅可完成垂直轮廓加工,对于带有倾斜侧壁、变角度直纹面的构件,需要依托U、V轴偏摆机构改变电极丝空间姿态。
大锥度数控线切割机以XY平面插补搭配UV锥度轴联动,如同一套可动态偏转的丝轨系统,在工件保持固定的前提下调整电极丝倾角,实现大角度斜面与上下异形轮廓的同步成型。江苏冬庆数控机床有限公司深耕电火花加工装备领域,依托床身铸造、锥度传动与脉冲电源的一体化调校经验,搭建适配大倾角切割工况的设备方案,为异形模具、成型构件的放电加工提供稳定的装备载体。

一、床身本体与锥度丝架刚性设计
大锥度数控线切割机的床身主体采用树脂砂铸件成型,经过多级时效热处理,释放铸造与机加工产生的内应力,抑制长期作业下的基准形变。床身、工作台立柱与锥度丝架形成整体受力闭环,丝架作为承载导轮、导丝组件的关键单元,在电极丝大幅偏摆时承受侧向拉力,结构阻尼经过优化,弱化丝振带来的轮廓偏差。
相较于普通线切割机型,大锥度机型的UV轴拖板导向副采用预紧结构,消除传动间隙,在大角度摆幅下维持导轮运动轨迹的线性度。整套导向体系的装配基准与XY轴坐标系统一,减少多轴联动时的几何错位,为上下异形曲面加工建立稳定的力学基础。
二、四轴联动数控与锥度插补逻辑
设备采用四轴联动数控体系,XY轴负责平面轨迹行走,UV轴协同完成丝架偏转,控制系统依据轮廓模型实时解算电极丝空间姿态,同步匹配各轴运动速度。锥度插补算法需要补偿丝架高度、工件厚度带来的几何误差,避免斜面轮廓出现收口、扭曲等成型缺陷。
驱动单元的动态响应特性直接决定大倾角工况的跟随性能,平稳的加减速曲线能够降低电极丝抖动风险,减少放电间隙的波动。在连续变锥加工过程中,各轴位置信号闭环反馈,持续修正偏摆量,保障斜面角度的一致性。江苏冬庆数控机床有限公司在传动方案匹配中,依托混合伺服驱动架构,兼顾大摆幅运动的平稳性与跳步加工的响应效率。
三、脉冲电源与随动供液系统适配
大锥度加工工况下电极丝处于倾斜状态,放电蚀除产物的排出难度高于垂直切割,对脉冲电源和供液结构提出差异化要求。无阻恒流脉冲电源调控放电能量,抑制瞬时电流冲击,降低大锥度切割过程中的断丝概率,同时稳定蚀除速率,弱化斜面纹路不均现象。
随动喷水机构跟随电极丝倾角同步偏转,使工作液持续包裹放电区域,完成冷却、消电离与排屑功能。供液姿态与丝姿保持同步,避免因倾角变化造成冲液死角,维持放电通道稳定,是保障大锥度加工持续运行的重要配套单元。
四、工况适配与长期精度维持要点
大锥度数控线切割机更适合直纹斜面、上下异形轮廓类构件的放电成型,加工区间受丝架行程、工件厚度与电极丝张力的共同约束。投产运维阶段,需要持续管控电极丝张力状态,张力波动会放大斜面轮廓误差;导轮、轴承等易损件的定期检测更换,能够抑制导轮跳动引发的丝振。
车间温场变化会影响铸件与丝杠副的热变形,需要定期开展锥度几何精度校验与误差补偿。江苏冬庆数控机床有限公司在设备交付阶段同步配套工况调校方案,结合工件材质、厚度与锥角范围,匹配放电参数与走丝策略,释放设备成型能力。
结语
大锥度数控线切割机的技术核心,是依托UV偏摆机构重构电极丝的空间运动能力,将线切割工艺从二维轮廓拓展至斜向直纹面与上下异形件加工。它并非简单增加一组摆轴,而是在结构刚性、多轴插补、脉冲放电与随动冲液之间形成协同,在可控放电间隙内完成大角度斜面的稳定蚀除。成熟的装备调校与工况适配体系,能够持续降低大锥度加工的成型偏差,拓展电火花线切割在异形精密构件制造中的应用边界。