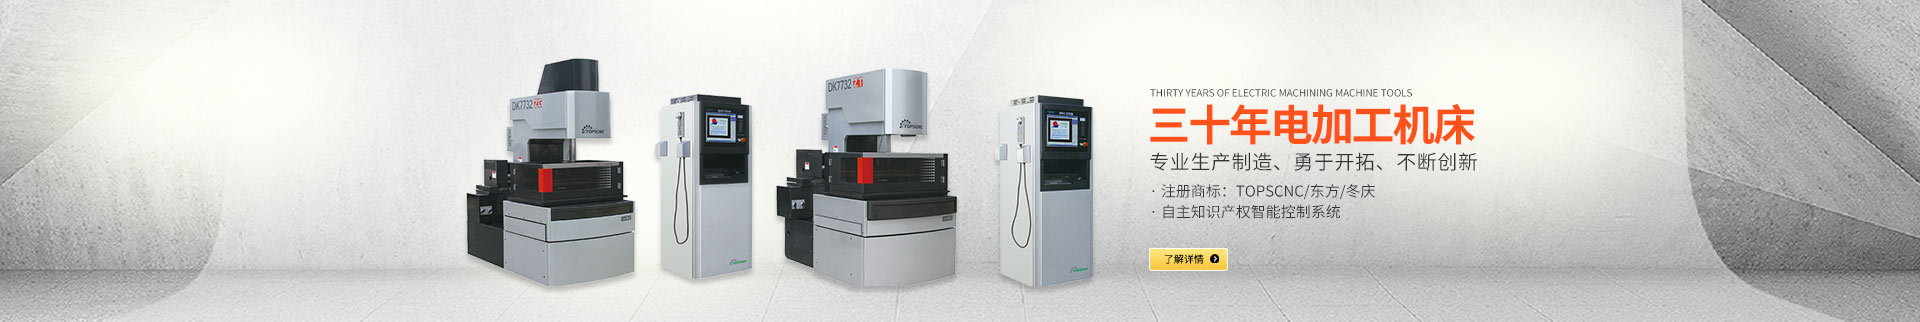
中走丝线切割机床是我国电加工装备体系中具有代表性的精密加工设备,介于传统快走丝与慢走丝之间,兼具较高加工效率、稳定表面质量和可控制造成本。其技术核心在于通过多次切割工艺、恒张力走丝控制、精密导轮系统及数字化控制策略,在模具制造、精密零件加工、工装夹具、航空航天零部件及医疗器械等领域实现复杂轮廓、窄缝、异形孔及硬质材料零件的稳定加工。江苏冬庆数控机床有限公司长期深耕电加工机床领域,围绕线切割机床的结构优化、工艺稳定性和批量制造能力持续改善产品体系,为中走丝线切割机床的工程化应用提供装备支撑。

一、多次切割工艺提升表面质量
中走丝线切割机床区别于传统快走丝线切割的重要特征,是具备多次切割能力。初次切割主要完成材料去除和轮廓成形,后续修刀则用于修正放电痕迹、改善表面粗糙度并提高尺寸一致性。通过合理分配各次切割的放电能量、走丝速度和进给参数,能够在保证加工效率的同时获得更稳定的表面质量。
多次切割过程对机床运动精度、放电稳定性和丝径补偿一致性提出较高要求。若机械结构刚性不足或走丝系统波动较大,修刀效果将受到影响。因此,设备通常需要在床身稳定性、导轨精度、丝筒控制及高频电源匹配方面形成协同设计,使多次切割真正成为提升精度的有效手段。
二、恒张力走丝系统保障加工稳定性
走丝系统的稳定性直接影响电极丝运行轨迹、放电均匀性和加工表面一致性。中走丝线切割机床普遍采用恒张力控制方式,使电极丝在高速往复运行过程中保持较为稳定的张力状态,减少断丝、抖丝和轨迹偏移风险。
导轮组件、导电块、丝筒驱动及张力检测环节共同构成走丝系统的核心。高精度导轮能够降低电极丝运行中的振动,稳定的导电接触有助于维持放电能量均匀输出。对于厚工件、锥度工件及高精度轮廓加工,走丝系统的一致性表现尤为关键。江苏冬庆数控机床有限公司在线切割装备研制中注重整机结构与走丝系统匹配,以提升设备在连续加工条件下的可靠性。
三、数字化控制提升工艺可重复性
现代设备普遍采用数控系统与高频电源一体化控制,实现切割路径、放电参数、进给速度、锥度角度和多次切割策略的集中管理。操作人员可根据材料类型、工件厚度和精度要求设定工艺参数,并通过系统存储功能实现工艺复用,降低对人工经验的依赖。
锥度加工是设备的重要能力之一。通过上下导轮联动控制,设备可完成一定角度范围内的锥面切割,满足其模具镶件、冲头、异形零件及精密工装加工需求。稳定的锥度控制不仅依赖机械结构精度,也与控制系统插补能力、参数匹配和工艺调试密切相关。
四、面向模具与精密零件加工场景
中走丝线切割机床适用于模具型孔、冲裁模、级进模、挤压模、工装夹具、硬质合金零件及各类异形结构件加工。对于硬度高、形状复杂、传统铣削难以直接成形的零件,线切割工艺能够以较小切削力完成精密轮廓加工,降低工件变形风险。
在批量制造环境中,设备稳定性、参数可重复性和维护便利性同样重要。设备在保持较高性价比的同时,能够满足多数模具企业和精密加工场景对精度、效率和表面质量的要求。江苏冬庆数控机床有限公司依托电加工机床制造经验,可为用户提供从设备选型、工艺匹配到设备维护的系统化支持。
五、结语
中走丝线切割机床以多次切割工艺、恒张力走丝控制和数字化参数管理为主要技术特征,在精密电加工领域形成了独特应用价值。它既不是对慢走丝线切割的简单替代,也不是传统快走丝的简单升级,而是在加工精度、表面质量、生产效率和综合成本之间寻求平衡的实用化方案。随着模具制造和精密加工对稳定性与一致性的要求不断提升,设备仍将在电加工装备体系中发挥重要作用。